Как заточить сверла по металлу: проверенные способы и распространенные ошибки
Каждый домашний мастер или профессионал рано или поздно сталкивается с ситуацией, когда любимое сверло по металлу перестает «грызть» металл, а лишь жалобно пищит и нагревается. Первая мысль — купить новое. Но не стоит торопиться. Заточка сверл — это полезный навык, который экономит деньги, время и позволяет всегда иметь под рукой острый инструмент. На первый взгляд процесс может показаться сложным, но с правильным подходом и небольшой практикой его сможет освоить каждый. Эта статья поможет разобраться во всех тонкостях заточки, от подготовки до анализа распространённых ошибок, чтобы ваши сверла служили долго и эффективно.
Почему важно вовремя затачивать сверла?
Работа тупым сверлом не просто раздражает — она вредна как для инструмента, так и для результата. Когда режущие кромки теряют остроту, сверление превращается в борьбу. Вместо того чтобы срезать тонкие слои металла, образуя красивую спиральную стружку, тупое сверло пытается продавливать или протирать отверстие. Это приводит к нескольким негативным последствиям. Во-первых, значительно возрастает нагрузка на дрель или станок, что может привести к преждевременному износу двигателя. Во-вторых, из-за повышенного трения сверло и заготовка сильно нагреваются. Перегрев может «отпустить» металл сверла, то есть разрушить его закалку. Такой инструмент потеряет твердость и станет практически непригодным для дальнейшей работы. Кроме того, качество отверстия, проделанного тупым сверлом, оставляет желать лучшего: оно получается неровным, с рваными краями, а его диаметр может превышать необходимый. Своевременная заточка — это не прихоть, а необходимость для качественной, безопасной и эффективной работы.
Признаки тупого сверла: когда пора приступать к работе
Металл сам подскажет, когда инструменту требуется внимание. Важно научиться распознавать эти сигналы, чтобы не доводить сверло до критического состояния. Чем раньше вы заметите проблему, тем легче будет её устранить. Обращайте внимание на следующие признаки:
- Звук работы. Острое сверло входит в металл с равномерным, тихим шипением. Тупой инструмент издает неприятный, пронзительный писк или скрежет. Это звук трения, а не резания.
- Необходимость прикладывать усилие. Если вам приходится сильно давить на дрель, чтобы сверло начало погружаться, это верный признак затупления. Острый инструмент должен входить в материал под действием собственного веса или с минимальным усилием.
- Перегрев инструмента. Незначительный нагрев во время работы — это норма. Но если сверло быстро нагревается, меняет цвет (появляются синие или фиолетовые оттенки) или даже дымится — его режущие кромки не работают.
- Внешний вид стружки. Это один из самых наглядных показателей. Острое сверло даёт длинную, витую стружку. Если же из-под сверла вылетает мелкая пыль, крошка или очень короткая, ломаная стружка, значит, инструмент не режёт, а трет.
- Внешний вид отверстия. Края отверстия, просверленного тупым сверлом, получаются неровными, с заусенцами. Само сверло может «скользить» по поверхности в начале работы, не удерживаясь на металле.
Подготовка к заточке: инструменты и техника безопасности
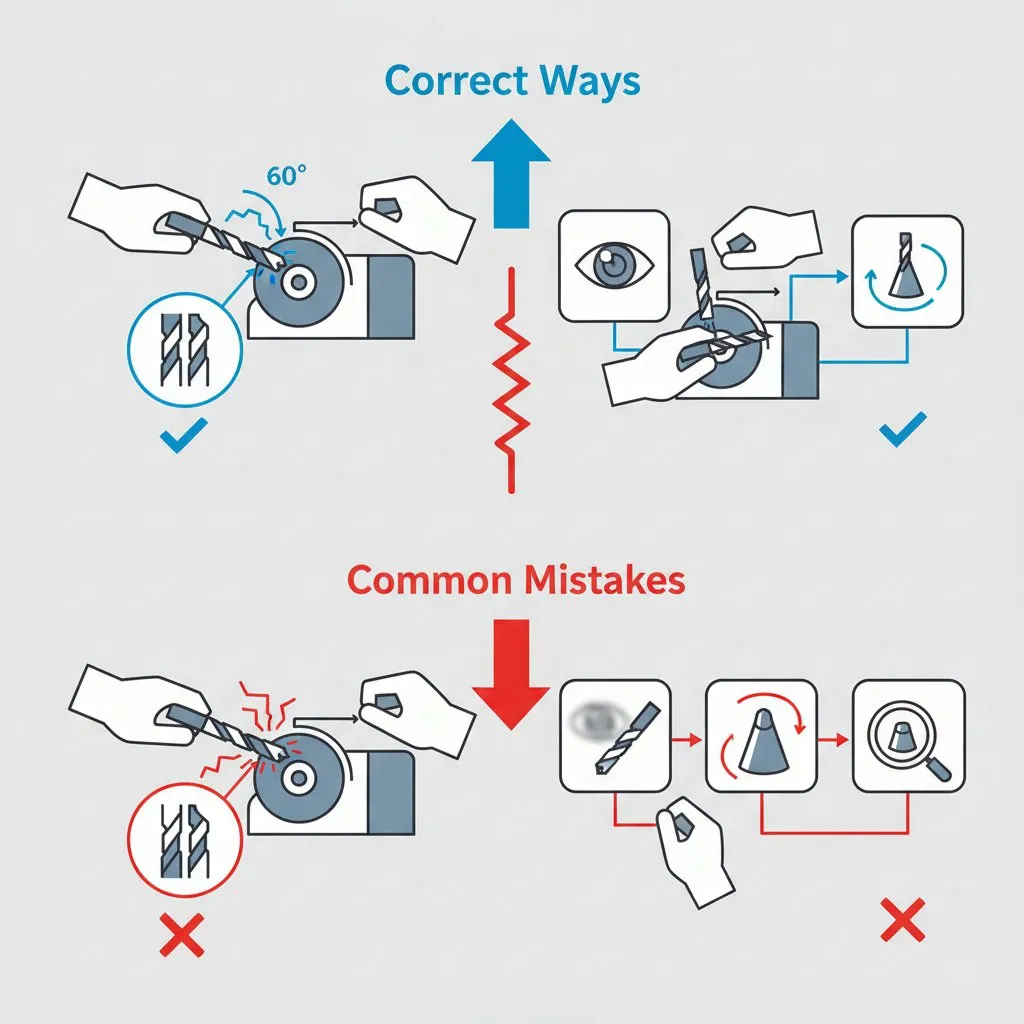
Прежде чем приступить к самому процессу, важно правильно подготовить рабочее место и необходимые инструменты. От этого зависит не только качество заточки, но и ваша безопасность. Для работы вам понадобится не так много вещей, но каждая из них важна.
Основные инструменты и материалы
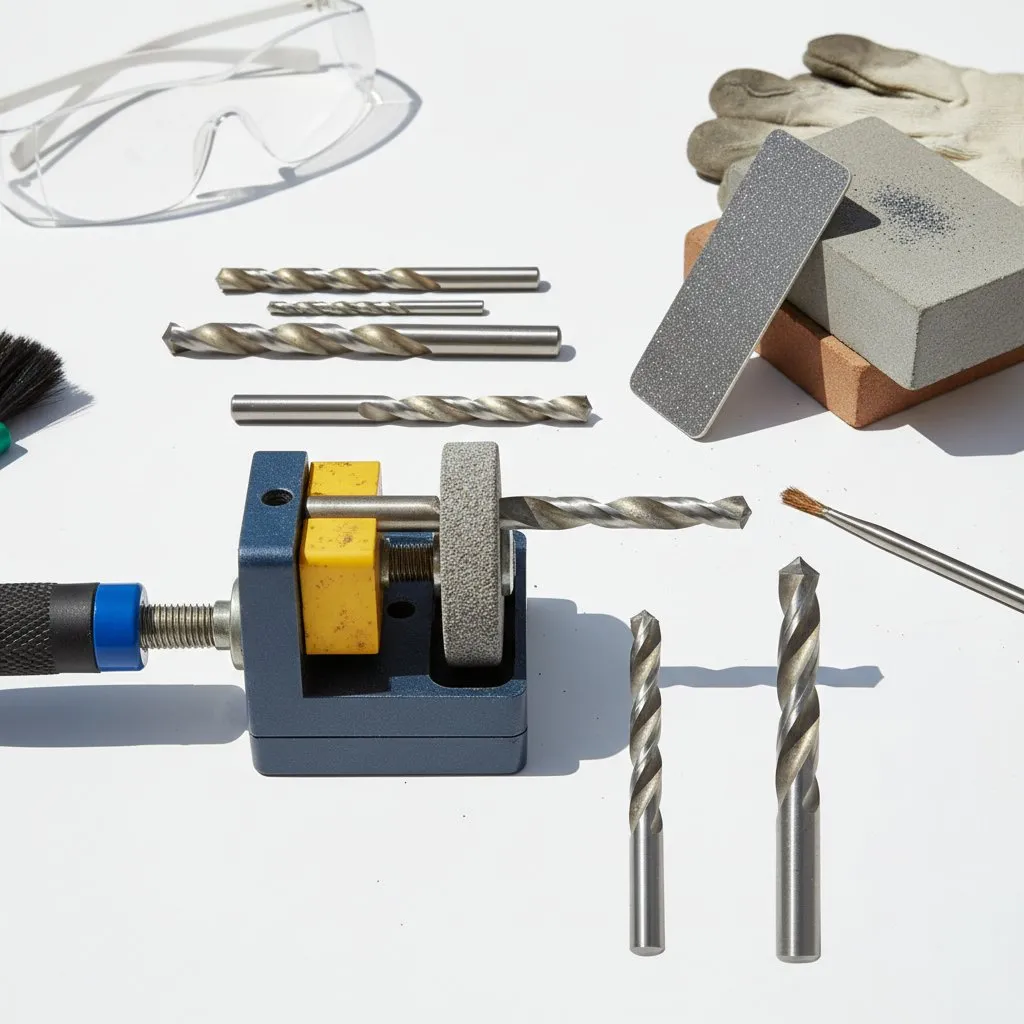
Чаще всего для заточки в домашних условиях используют электрическую точилку (шлифовальный станок) с абразивным кругом. Выбирайте круг с мелким или средним зерном, желательно из белого электрокорунда (маркировка 25А) — он меньше нагревает металл. Помимо точилки, подготовьте:
- Защитные очки. Обязательный элемент! Мелкие металлические частицы и абразивная крошка могут попасть в глаза и причинить серьезную травму.
- Плотные перчатки. Они защитят руки от порезов и ожогов.
- Емкость с холодной водой. Сверло необходимо будет периодически охлаждать, чтобы избежать перегрева.
- Шаблон для проверки углов. Его можно изготовить самостоятельно из тонкого металла или пластика. Он поможет добиться правильной геометрии.
- Штангенциркуль. Необходим для проверки симметричности режущих кромок.
Правила безопасности
Несоблюдение техники безопасности при работе на точильном станке может привести к печальным последствиям. Всегда соблюдайте следующие простые правила:
- Проверьте исправность станка. Защитный кожух должен быть на месте, а абразивный круг не должен иметь трещин и сколов.
- Надевайте защитные очки перед каждым запуском станка.
- Надежно зафиксируйте заготовку (сверло) в руках. Не подносите руки слишком близко к абразивному кругу.
- Часто охлаждайте сверло в воде. Это убережет и металл от перегрева, и ваши пальцы от ожогов.
- Обеспечьте хорошее освещение рабочей зоны. Вы должны хорошо видеть, что делаете.
Ручная заточка: классический метод для опытных мастеров
Ручная заточка на точильном станке — самый распространенный и доступный способ. Он требует определенной сноровки и твердой руки, но обеспечивает полный контроль над процессом. Главная задача — симметрично сформировать две режущие кромки под правильным углом и обеспечить необходимый зазор на задней поверхности пера.
Шаг 1: Формирование задней поверхности
Это основной этап. Возьмите сверло левой рукой как можно ближе к режущей части, а правой — за хвостовик. Прижмите режущую кромку сверла к боковой поверхности абразивного круга. Сверло должно быть расположено примерно под тем углом, который вы хотите получить (обычно это 60 градусов к плоскости круга, что дает 120 градусов на вершине). Плавно, без рывков, начинайте провертывать сверло по часовой стрелке, одновременно слегка приподнимая хвостовик. Это движение формирует заднюю поверхность пера, делая её наклонной относительно режущей кромки. Важно, чтобы режущая кромка всегда находилась выше задней части. Этот зазор (задний угол) необходим для того, чтобы сверло резало, а не терлось о металл всей поверхностью.
Шаг 2: Симметрия и контроль
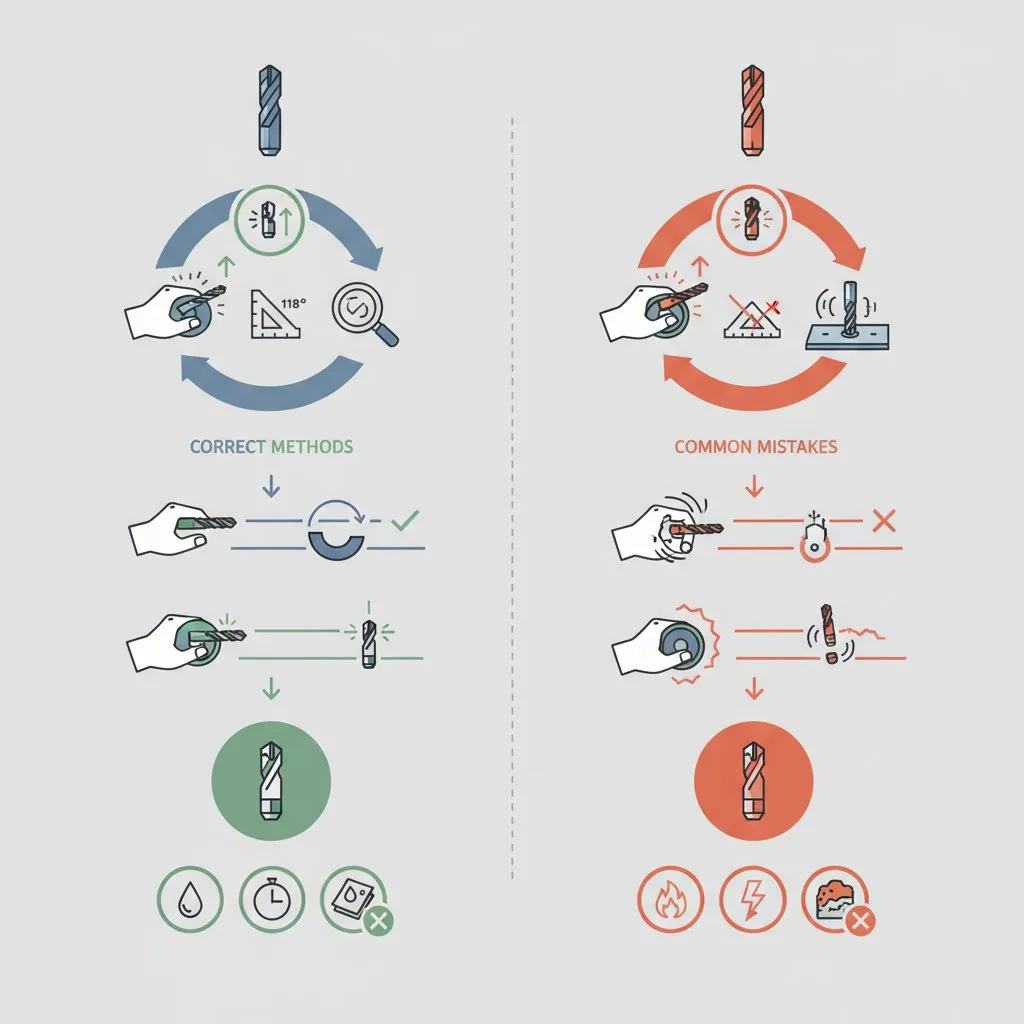
После обработки одной стороны, не охлаждая сверло, повторите ту же операцию для второй режущей кромки. Ваша цель — добиться полной симметрии. Обе режущие кромки должны иметь одинаковую длину и одинаковый угол наклона к оси сверла. Проверить это можно визуально или с помощью штангенциркуля. Также обратите внимание на перемычку — линию, соединяющую две режущие кромки в центре. Она должна быть как можно короче и располагаться строго по центру. Неотцентрированная перемычка приведет к биению сверла.
Шаг 3: Финальная доводка (заточка перемычки)
У крупных сверл (диаметром более 5–6 мм) перемычка может быть достаточно широкой, что создает большое сопротивление при сверлении. Чтобы облегчить работу, её подтачивают. Для этого краем абразивного круга аккуратно снимают небольшую часть металла возле центра, делая перемычку тоньше. Эта операция требует точности и выполняется только опытными мастерами, поскольку существует риск повредить режущие кромки.
Использование специальных устройств: быстро и точно
Если ручная заточка кажется вам слишком сложной или вы не хотите тратить время на обучение, на помощь придут специальные приспособления. Они значительно упрощают процесс и позволяют добиться стабильно качественного результата даже без опыта.
Самый простой вариант — это насадки на дрель или шуруповерт. Они представляют собой пластиковый корпус со встроенным абразивным камнем и направляющими отверстиями для сверл разного диаметра. Вы просто вставляете сверло в соответствующее отверстие и включаете дрель. Камень вращается и затачивает сверло под фиксированным углом. Это дешевый, но не всегда точный метод. Качество заточки сильно зависит от качества самой насадки.
Более совершенный вариант — специализированные станки для заточки сверл. Это компактные устройства, похожие на небольшую точилку, но разработанные исключительно для сверл. Они оснащены цанговым патроном для надежной фиксации сверла и системой настроек, позволяющей точно выставить нужный угол. Работа на таком станке сводится к нескольким простым действиям: зажать сверло, выставить угол и провернуть патрон на определённое количество оборотов. Результат — идеально симметричное и острое сверло. Такие станки стоят дороже, но для мастерской, где часто приходится работать с металлом, это отличная инвестиция.
Правильные углы заточки: залог успеха
Успех заточки на 80% зависит от правильно выбранных углов. Основных углов два: угол на вершине и задний угол. Их значения зависят от твёрдости материала, который вы собираетесь сверлить. Чем твёрже металл, тем больше должен быть угол на вершине.
Вершинный угол — это полный угол между двумя режущими кромками. Задний угол — это угол наклона задней поверхности режущей кромки относительно плоскости резания. Он обеспечивает свободное пространство и предотвращает трение сверла о дно отверстия. Для большинства сталей задний угол составляет 8–12 градусов. В таблице ниже приведены рекомендуемые углы заточки для различных материалов.
| Материал для сверления | Рекомендуемый угол в вершине | назначение |
|---|---|---|
| Обычная сталь, чугун | 118–120° | Универсальный угол для большинства работ |
| Твёрдая и легированная сталь, нержавейка | 135–140° | Для прочных и вязких металлов |
| Мягкие металлы (медь, алюминий, латунь) | 100–110° | Более острый угол для легкого проникновения в мягкий материал |
| Пластик, текстолит, дерево | 90–100° | Для хрупких материалов, чтобы избежать сколов |
Контролировать угол удобнее всего с помощью специального шаблона. Его можно прикладывать к сверлу прямо во время заточки, чтобы убедиться, что вы двигаетесь в правильном направлении.
Распространенные ошибки новичков (и как их избежать)
На пути к идеально острому сверлу новички часто допускают одни и те же ошибки. Зная о них заранее, вы сможете их избежать.
- Различная длина режущих кромок. Самая распространённая ошибка. Если одна кромка длиннее другой, центр сверла смещается. В результате отверстие получится неровным, а его диаметр — больше номинального. Избегайте этого, постоянно сравнивая длину кромок.
- Различные углы наклона режущих кромок. Если углы наклона режущих кромок к оси сверла не одинаковы, то будет работать только одна из них. Это приведёт к быстрому износу, перегреву и низкой производительности. Стремитесь к полной симметрии.
- Отсутствие или слишком большой задний угол. Если заднего угла нет (задняя поверхность параллельна плоскости резания), сверло будет тереться, а не резать. Если задний угол слишком велик, режущая кромка станет слишком тонкой, хрупкой и быстро отколется.
- Перегрев сверла во время заточки. Синий или черный цвет металла на кончике сверла — признак того, что вы его перегрели. Такое сверло утратило свою твердость. Всегда работайте короткими подходами и часто охлаждайте инструмент в воде.
- Нецентральная перемычка. Смещение перемычки относительно центральной оси приводит к сильному биению сверла в начале работы. Оно будет «гулять» по поверхности, и просверлить отверстие в нужном месте будет сложно.
Полезные советы для достижения идеального результата
Освоение искусства заточки сверл — это вопрос практики. Чтобы ускорить обучение и улучшить результаты, воспользуйтесь несколькими простыми советами. Они помогут вам чувствовать себя увереннее у точильного станка и добиваться профессионального качества заточки.
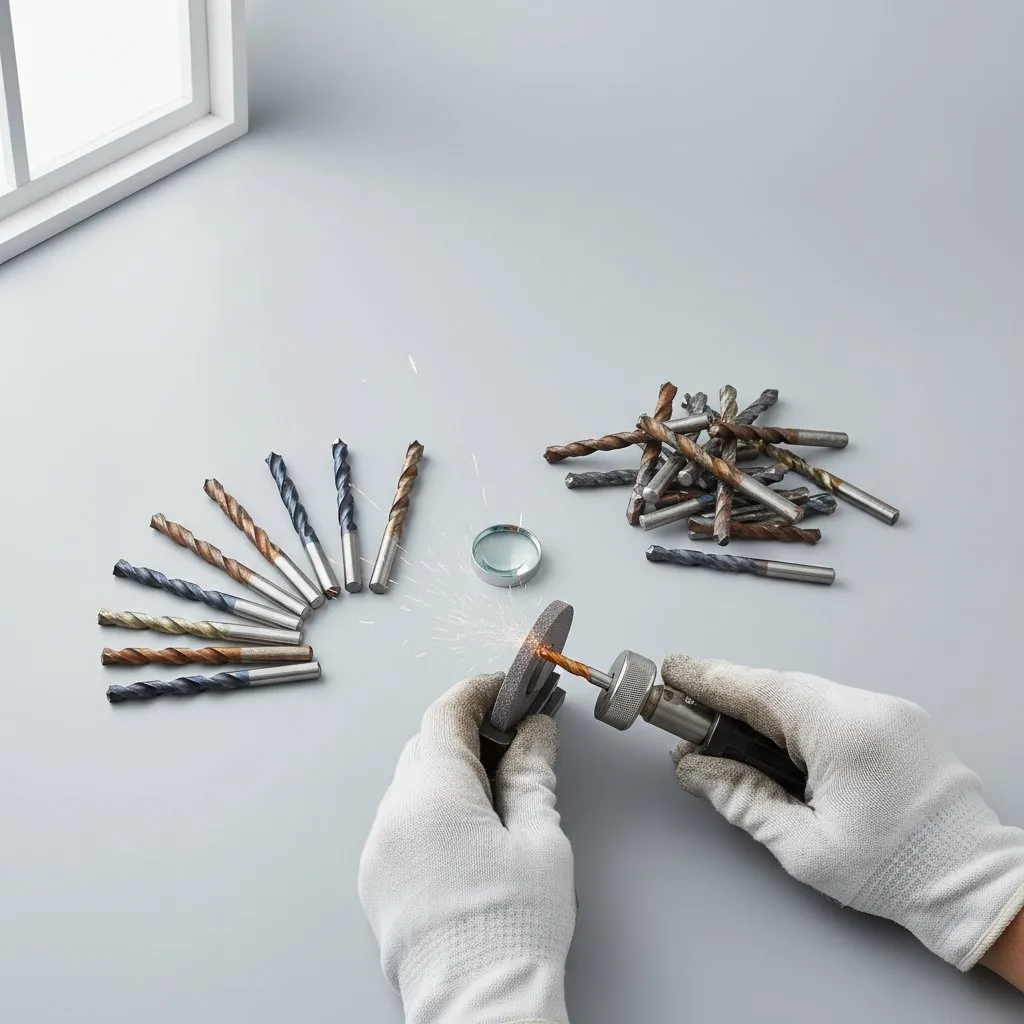
- Начинайте с больших сверл. На сверле диаметром 8–10 мм гораздо легче разглядеть геометрию и контролировать процесс, чем на мелком трёхмиллиметровом.
- Тренируйтесь на старых сверлах. Прежде чем затачивать хороший инструмент, возьмите старое или сломанное сверло, которое не жалко, и потренируйтесь на нём.
- Используйте маркер. Перед заточкой закрасьте режущие части сверла черным маркером. После первого же соприкосновения с абразивом вы увидите, какая часть металла снимается, и сможете скорректировать свои движения.
- Не давите слишком сильно. Заточка — это не силовой процесс. Легкого прикосновения к абразивному кругу вполне достаточно. Сильное давление только увеличивает риск перегрева и ошибок.
- Терпение и последовательность. Не пытайтесь заточить сверло за один раз. Делайте это постепенно, постоянно проверяя симметрию и углы. Качество здесь гораздо важнее скорости.
Заточка сверл — это не просто способ сэкономить. Это часть культуры мастера, который заботится о своём инструменте и стремится к совершенству в работе. Немного практики, внимания к деталям — и вы забудете о необходимости покупать новые сверла, а ваши проекты будут получаться ещё качественнее.